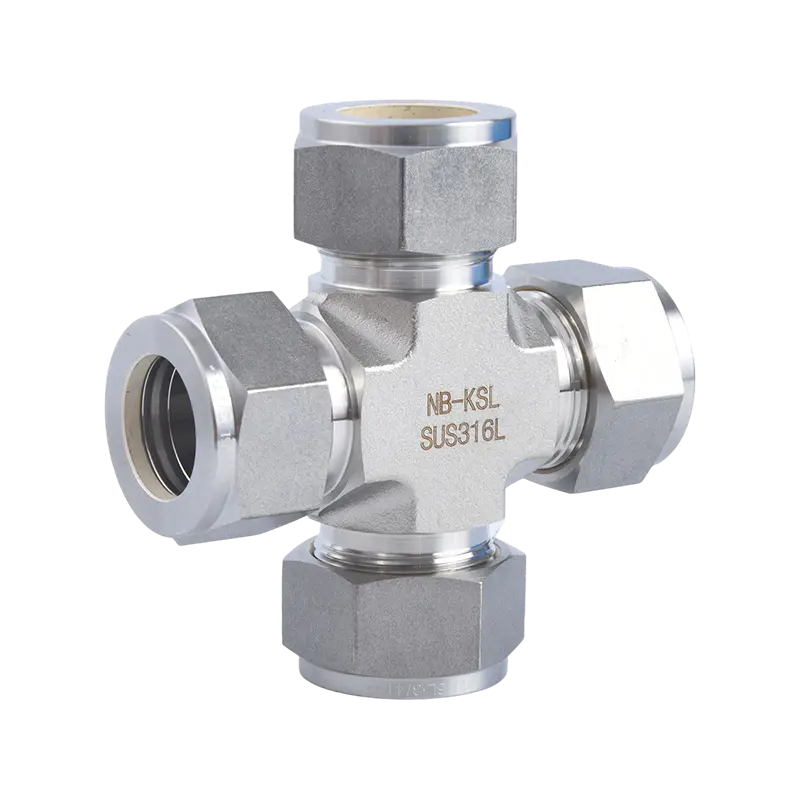
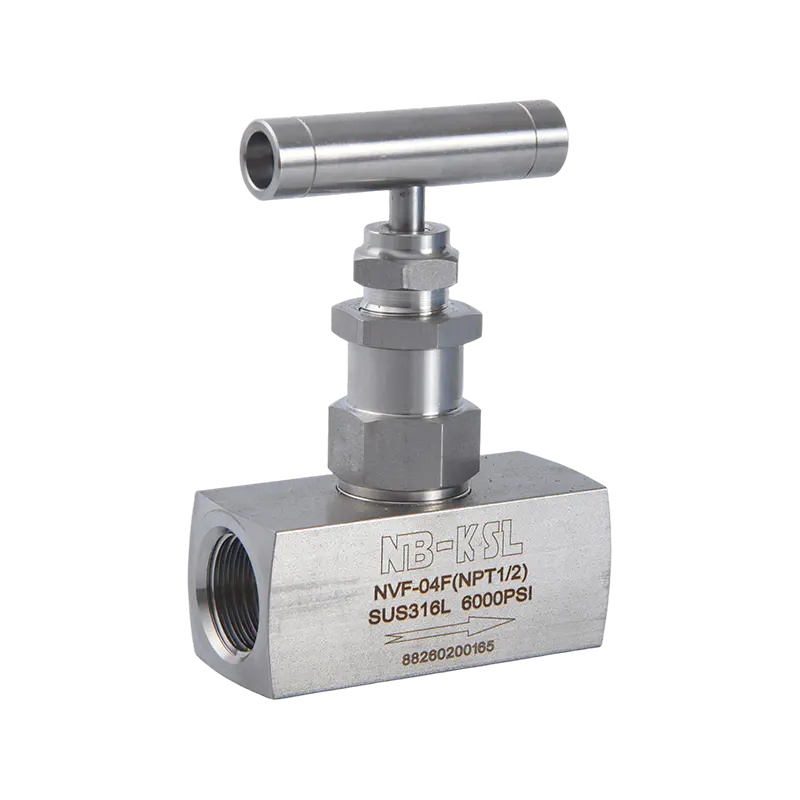
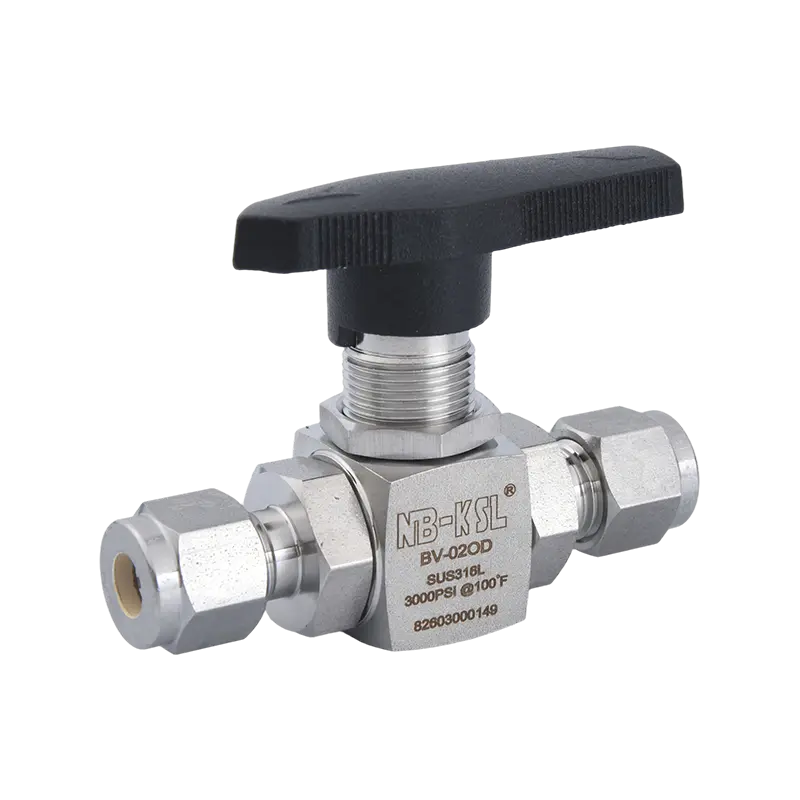
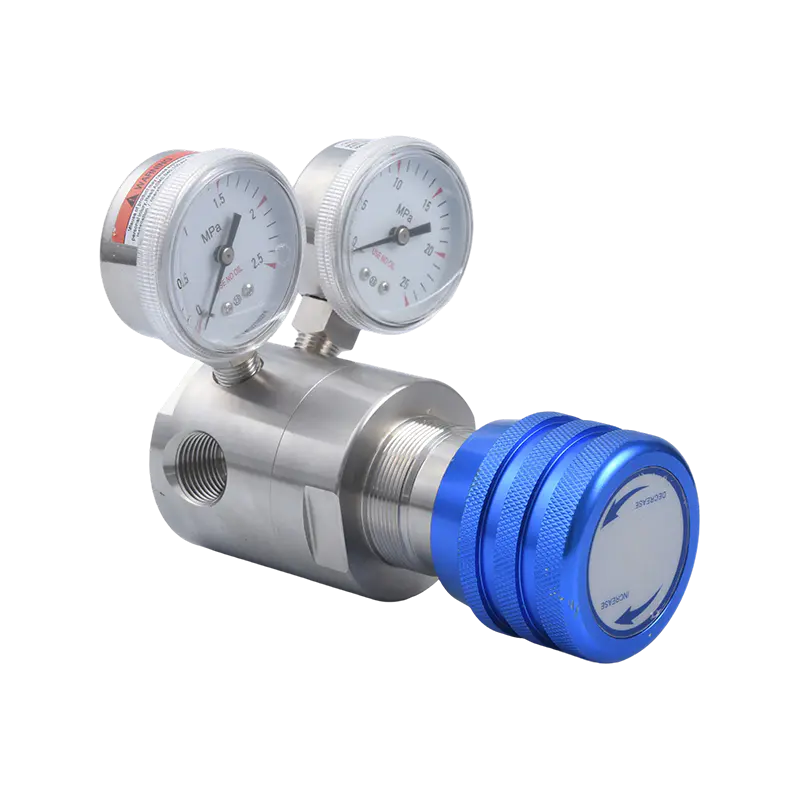
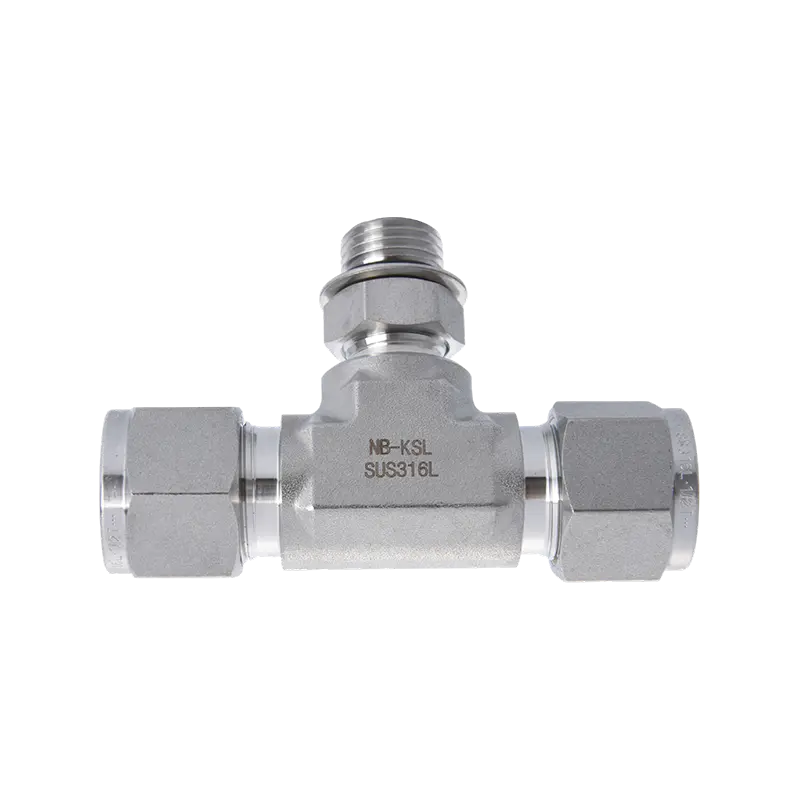


بالنسبة لغالبية التطبيقات الصناعية والكيميائية والصحية وتطبيقات الغاز عالي الضغط، أ يوفر منظم الضغط المصنوع من الفولاذ المقاوم للصدأ مقاومة فائقة للتآكل، ونطاق تشغيل أوسع، وتكلفة إجمالية أقل للملكية من بدائل النحاس أو الألومنيوم أو البوليمر. تعتمد الدرجة الأكثر ملائمة - 304، أو 316، أو 316L، أو دوبلكس - على كيمياء السوائل، ودرجة الحرارة، ومتطلبات الاعتماد. تعمل هذه المقالة من خلال كل أبعاد هذا القرار.
(أجسام SS ذات الضغط العالي)
نطاق درجة الحرارة
في التطبيقات المسببة للتآكل
دور منظم الضغط ولماذا تهيمن المادة على كل المتغيرات الأخرى
يؤدي منظم الضغط وظيفة واحدة حاسمة: فهو يقبل ضغط المدخل المتقلب أو المرتفع ويحافظ على ضغط مخرج ثابت ومتحكم فيه بغض النظر عن التغيرات في طلب التدفق في اتجاه مجرى النهر. تعتبر كل السمات الأخرى - الدقة، وزمن الاستجابة، وقدرة التدفق - ثانوية بالنسبة إلى ما إذا كان المنظم سيبقى لفترة كافية في بيئته المحددة لأداء هذه الوظيفة بشكل موثوق.
مادة الجسم تحدد القدرة على البقاء. فهو يحكم السوائل التي يمكن للمنظم الاتصال بها، ونطاق درجة الحرارة الذي يمكنه تحمله، والضغوط التي يمكن أن يحتويها دون زحف أو تعب، وما إذا كان يلبي شهادات النظافة أو الانبعاثات أو السلامة التي يتطلبها التطبيق. إن المنظم الذي تم تحديده بشكل صحيح في كل معلمة باستثناء المادة سيظل يفشل — أحيانًا بشكل كارثي، وأحيانًا ببطء من خلال الحفر والتسرب — إذا لم يتمكن الجسم من تحمل ما يتدفق عبره.
وهذا هو السبب في أن اختيار المواد هو القرار الأول في أي عملية مواصفات لمنظم الضغط، ولماذا تستحق المقارنة بين الفولاذ المقاوم للصدأ وبدائله أكثر من مجرد نظرة سريعة على تكلفة الوحدة في كتالوج الموزع.
الفولاذ المقاوم للصدأ مقابل النحاس: المقارنة الأكثر شيوعًا
يظل النحاس هو المادة الأكثر انتشارًا في جسم منظم الضغط على مستوى العالم، حيث يمتلك حصة سوقية مهيمنة في مجال التدفئة والتهوية وتكييف الهواء، وتوزيع الغاز الطبيعي، والسباكة، والمرافق العامة. من الأسهل تصنيع الماكينات لإغلاق التفاوتات مقارنة بالفولاذ المقاوم للصدأ، وتكلفة أقل لكل وحدة، وتكون كافية تمامًا عندما يكون سائل العملية نظيفًا وغير قابل للتآكل وضمن نطاق درجة حرارة معتدلة. تكمن المشكلة في أن العديد من تطبيقات العالم الحقيقي تنحرف عن تلك الشروط، ويفشل النحاس بشكل غير متوقع عندما يحدث ذلك.
إزالة الزنك: الضعف الأساسي للنحاس
إن أكثر حالات الفشل الموثقة للنحاس في خدمة المياه هي إزالة الزنك - الترشيح الانتقائي للزنك من سبائك النحاس والزنك. تعمل المياه الغازية والمياه الجوفية الحمضية والمياه الدافئة التي تزيد درجة حرارتها عن 60 درجة مئوية والمياه المكلورة على تسريع العملية. ما تبقى هو مصفوفة نحاسية ضعيفة ومسامية تفقد سلامتها الهيكلية دون إعطاء تحذير خارجي واضح. أظهرت المنظمات المصنوعة من النحاس القياسي (CW617N أو ما يعادله) والمثبتة في أنظمة المياه البلدية مع معالجة الكلورامين فشلًا في إزالة الزنك خلال 36 شهرًا في الدراسات الخاضعة للرقابة. ونتيجة لذلك، تفرض العديد من مرافق المياه في شمال أوروبا وأستراليا استخدام النحاس أو الفولاذ المقاوم للصدأ المقاوم لإزالة الزنك (DZR) لجميع نقاط تنظيم الضغط.
أسقف درجة الحرارة والضغط
عادةً ما يتم تصنيف منظمات النحاس إلى 250 درجة فهرنهايت (121 درجة مئوية) كحد أقصى لدرجة حرارة السائل. وفوق هذه العتبة، تتسارع هجرة الزنك وتصبح البنية المجهرية للزنك والنحاس غير مستقرة. على النقيض من ذلك، تحافظ أجسام الفولاذ المقاوم للصدأ على السلامة الهيكلية ومقاومة التآكل حتى 450 درجة فهرنهايت (232 درجة مئوية) في الدرجات الأوستنيتي القياسية، وأعلى في المتغيرات المزدوجة أو المقواة بهطول الأمطار. بالنسبة لخدمة البخار، أو تتبع الحرارة، أو تطبيقات المعالجة ذات درجة الحرارة العالية، فإن الفولاذ المقاوم للصدأ ليس خيارًا ممتازًا - فهو غالبًا ما يكون الخيار الوحيد القابل للتطبيق.
وفيما يتعلق بالضغط، فإن الفجوة حاسمة بالمثل. منظمات النحاس القياسية تصل إلى حوالي 600 رطل لكل بوصة مربعة من ضغط العمل. يتم تصنيف الأجسام المقاومة للصدأ ذات الضغط العالي بشكل روتيني إلى 3000-6000 رطل لكل بوصة مربعة، مما يجعلها الخيار الافتراضي لأسطوانات الغاز المضغوط، وإمدادات النيتروجين عالي الضغط، والدوائر التجريبية الهيدروليكية، وتطبيقات السوائل فوق الحرجة.
- مقاومة ممتازة للأحماض والكلوريدات والوسائط الكاوية
- نطاق التشغيل -65 درجة فهرنهايت إلى 450 درجة فهرنهايت (الأوستنيتي القياسي)
- ضغط العمل يصل إلى 6000 رطل لكل بوصة مربعة في الأجسام ذات الضغط العالي
- مناسبة لخدمات الغاز الصحية والصيدلانية وعالية النقاء
- لا يوجد خطر إزالة الزنك أو التآكل الجلفاني
- متوافق مع الأكسجين والغازات الصناعية العدوانية والبخار
- مسار واسع لإصدار الشهادات (3-A، ATEX، FDA، TA-Luft)
- ارتفاع تكلفة الشراء الأولية؛ عمر الخدمة الأطول يعوض هذا
- مقاومة جيدة في الماء المحايد والهواء الجاف والغاز النظيف
- نطاق التشغيل النموذجي -40 درجة فهرنهايت إلى 250 درجة فهرنهايت
- ضغط العمل عادة ≥600 رطل لكل بوصة مربعة
- غير مناسب للمياه المكلورة أو الأحماض أو الأمونيا أو الأمينات
- خطر إزالة الزنك في الماء الناعم أو الحمضي أو الدافئ
- لا يمكن أن يفي بالمعايير الصحية 3-A الصحية أو الصيدلانية
- تكلفة أولية أقل؛ يؤدي تردد الاستبدال إلى تآكل هذه الميزة
- متاحة على نطاق واسع من الموزعين المحليين
الفولاذ المقاوم للصدأ مقابل أجسام الألومنيوم والبوليمر
وبعيدًا عن النحاس، يواجه المهندسون أيضًا منظمات هيكلية مصنوعة من الألومنيوم والبوليمر. يحتل كل منها مكانًا محددًا، ولكل منها حدودًا صلبة لا يشاركها الفولاذ المقاوم للصدأ.
الألومنيوم: خفيف ولكن محدود كيميائيًا
يتم تقدير منظمات سبائك الألومنيوم - عادةً 6061-T6 أو ما شابه - عندما يكون الوزن مهمًا: معدات هواء التنفس المحمولة، وإمدادات الأدوات الهوائية، والدعم الأرضي الفضائي، وأنظمة النيتروجين المتنقلة. يبلغ وزن الألومنيوم حوالي ثلث وزن الفولاذ المقاوم للصدأ، كما أن موصليته الحرارية تجعله مفيدًا في دوائر المحركات الهوائية الحساسة لدرجة الحرارة. في خدمة الغاز النظيف والجاف، يعمل بشكل جيد ويكلف أقل بكثير من الفولاذ المقاوم للصدأ.
القيد كيميائي. يذوب الألومنيوم في كل من الوسائط الحمضية (الرقم الهيدروجيني أقل من 4) والقلوية القوية (الرقم الهيدروجيني أكبر من 9). يهاجم حمض الهيدروكلوريك وحمض النيتريك وهيدروكسيد الصوديوم والعديد من الأمينات الألومنيوم بسرعة حتى عند التركيزات المنخفضة جدًا. تتسبب الوسائط المحتوية على الكلوريد - بما في ذلك مياه البحر، والعديد من مياه أبراج التبريد، وسوائل المعالجة في المصانع الكيماوية - في حدوث تآكل الحفر الذي يخترق طبقة الأكسيد التي يعتمد عليها الألومنيوم للحماية. يمكن أن يتعطل منظم الألمنيوم الذي يتم توجيهه عن غير قصد إلى الخدمة الكيميائية في غضون أسابيع، دون أي تحذير مرئي حتى يبدأ التسرب.
البوليمر (PTFE، PVDF، PP): مناعة كيميائية ذات حدود ميكانيكية
توفر أجسام البوليمر المفلورة بالكامل — PTFE، وPVDF — التوافق الكيميائي الأوسع بين أي مادة تنظيمية. إنها تقاوم تقريبًا جميع الأحماض والقواعد والمذيبات والمؤكسدات بتركيزات منخفضة إلى متوسطة. وهذا يجعلها الاختيار الطبيعي لتوصيل المواد الكيميائية الرطبة لأشباه الموصلات، وتوزيع الأحماض المخبرية، وتوزيع المياه فائقة النقاء حيث يكون حتى ترشيح أيونات المعادن النزرة في الفولاذ المقاوم للصدأ أمرًا غير مقبول.
القيود الميكانيكية كبيرة. تقتصر منظمات البوليمر على ما يقرب من 150 رطل لكل بوصة مربعة من أقصى ضغط عمل في معظم التصميمات، وتبلغ مقاومة درجات الحرارة حوالي 200 درجة فهرنهايت (93 درجة مئوية) لـ PTFE وأقل لـ PP. كما أنهم عرضة للصدمات الجسدية والاهتزازات. يتعامل الفولاذ المقاوم للصدأ مع ضغط 40×، ودرجة حرارة أعلى بمقدار 250 درجة فهرنهايت، ويتحمل سوء الاستخدام الميكانيكي الذي من شأنه أن يتشقق أو يشوه جسم البوليمر.
| الملكية | الفولاذ المقاوم للصدأ | النحاس | الألومنيوم | بتف / البوليمر |
| أقصى ضغط العمل | 6000 PSI | ≥600 رطل لكل بوصة مربعة | ~1,500 رطل لكل بوصة مربعة | ~150 رطل لكل بوصة مربعة |
| أقصى درجة حرارة السوائل | 450 درجة فهرنهايت (232 درجة مئوية) | 250 درجة فهرنهايت (121 درجة مئوية) | 300 درجة فهرنهايت (149 درجة مئوية) | 200 درجة فهرنهايت (93 درجة مئوية) |
| مقاومة الكلوريد | ممتاز (316/دوبلكس) | ضعيف-معتدل | فقير | ممتاز |
| مقاومة الأحماض | جيد (معظم الأحماض) | فقير | فقير | ممتاز |
| شهادة صحية | نعم (3-أ، EHEDG) | لا | لا | محدودة |
| خدمة المبردة | نعم (الاوستنيتي) | لا | هامشي | لا |
| وزن الجسم (نسبي) | ثقيل | متوسط | ضوء | خفيف جدًا |
| تكلفة شراء الوحدة (نسبية) | عالية | منخفض | منخفض–Medium | متوسط |
| 10 سنوات من التكلفة الإجمالية للملكية في الخدمة المسببة للتآكل | منخفضest | عاليةest | عالية | منخفض (if within limits) |
* يفترض تقدير التكلفة الإجمالية للملكية شروط خدمة معادلة ويستبعد التطبيقات المتخصصة حيث يكون البوليمر هو الخيار الوحيد القابل للتطبيق.
اختيار درجة الفولاذ المقاوم للصدأ المناسبة: 304، و316، و316L، والدوبلكس
إن تحديد "الفولاذ المقاوم للصدأ" ليس كافيًا - حيث تحدد الدرجة المقاومة الكيميائية الفعلية للمنظم وقابلية اللحام والأداء الميكانيكي. أربع درجات تهيمن على تصنيع منظمات الضغط:
18% كروم، 8% ني. العمود الفقري للأغراض العامة. ممتاز للغازات الجافة والمياه الصالحة للطعام والمواد الكيميائية المعتدلة. ليس مخصصًا للبيئات الغنية بالكلوريد أو الخدمة البحرية.
16% كروم، 10% ني، 2% مو. تؤدي إضافة الموليبدينوم إلى زيادة مقاومة الكلوريد بشكل كبير. معيار للتطبيقات البحرية والبحرية والكيميائية والصيدلانية.
316 مع <0.03% كربون. يمنع ترسيب الكربيد في المناطق المتضررة بالحرارة أثناء اللحام. مطلوب عندما تكون سلامة اللحام مهمة - التجميعات الصحية ثلاثية المشابك، على سبيل المثال.
22% كروم، 5% نيكل، 3% مو. بنية مجهرية ثنائية الأوستينيت-الفريت. ضعف قوة الخضوع البالغة 316، ومقاومة فائقة للتشقق الناتج عن الإجهاد في الكلوريد وخدمة H₂S.
| الصف | مقاومة الكلوريد | قوة الشد | التطبيقات المثالية | التكلفة مقابل 304 خط الأساس |
| 304 سس | معتدل | 515 ميجا باسكال دقيقة | الغاز الجاف، الغذاء / الماء، الصناعة العامة | خط الأساس |
| 316 سس | عالية | 515 ميجا باسكال دقيقة | المعالجة البحرية والكيميائية والبحرية | 15-25% |
| 316 لتر إس إس | عالية | 485 ميجا باسكال دقيقة | الجمعيات الصحية الملحومة، فارما | 20-30% |
| دوبلكس 2205 | عالية جدًا | 620 ميجا باسكال دقيقة | مياه البحر، الغاز الحامض (H₂S)، تحلية المياه | 50-80% |
قوة الشد وفقًا لمعيار ASTM A276/A479. أقساط التكلفة تقريبية وتختلف حسب المورد وظروف السوق.
بالنسبة لمعظم المهندسين الذين يواجهون منظمات الضغط من الفولاذ المقاوم للصدأ للمرة الأولى، 316 هو الإعداد الافتراضي الصحيح. تعتبر العلاوة التي تزيد عن 304 متواضعة - عادةً ما تتراوح بين 15 إلى 25٪ على مستوى الوحدة - كما أن التوافق الكيميائي الأوسع الذي توفره يستحق ذلك دائمًا تقريبًا. تصبح الدرجات المزدوجة ضرورية عند وجود كبريتيد الهيدروجين (الخدمة الحامضة وفقًا لـ NACE MR0175)، عندما يكون التشقق الناجم عن الإجهاد في خدمة الكلوريد خطرًا موثقًا، أو عندما تتحد الأحمال الميكانيكية العالية مع الوسائط المسببة للتآكل. في هذه السيناريوهات، تصبح ميزة قوة الخضوع للطباعة على الوجهين - ضعف ما تتميز به الدرجات الأوستنيتي - عامل أمان هيكلي، وليس مجرد تفضيل للمواد.
في المعدات البحرية للنفط والغاز، تم عرض 316 منظمًا مقاومًا للصدأ يخدم دوائر تبريد مياه البحر تأليب فشل التآكل في غضون 3-5 سنوات في البيئات عالية الكلوريد التي تتجاوز 1000 جزء في المليون Cl⁻. يؤدي التحول إلى أجسام 2205 المزدوجة إلى تمديد فترات الخدمة إلى أكثر من 15 عامًا في نفس الخدمة - وهي نتيجة موثقة من سجلات صيانة منصة بحر الشمال.
أنواع تصميم المنظم: الحجاب الحاجز، والمكبس، والمحمل بالقبة
اختيار المواد يضيق المجال؛ يحدد التصميم الداخلي الأداء في هذا المجال. تهيمن ثلاث آليات استشعار على تصميم منظم الضغط المقاوم للصدأ، تم تحسين كل منها لتحقيق دقة وضغط وتطبيقات مختلفة.
منظمات استشعار الحجاب الحاجز
يعد منظم الحجاب الحاجز هو التصميم الأكثر انتشارًا عبر التطبيقات الصناعية. يستشعر الغشاء المرن - PTFE، أو EPDM، أو الفولاذ المقاوم للصدأ 316L، أو المركب المطاطي - تغيرات الضغط في اتجاه مجرى النهر ويعمل كعنصر تشغيل، حيث يحرك مقعد الصمام من خلال وصلة ميكانيكية مباشرة. تغطي منظمات الغشاء غير القابل للصدأ ضغوط العمل من الفراغ إلى حوالي 300 رطل لكل بوصة مربعة في التصميمات القياسية، مع نماذج الضغط العالي التي تمتد إلى 1500 رطل لكل بوصة مربعة.
توفر أنواع الأغشية أعلى حساسية للتصميمات الثلاثة وأقصى دقة في ظل ظروف الحالة المستقرة. يجب تحديد مادة الحجاب الحاجز بشكل مستقل من أجل التوافق الكيميائي مع سائل المعالجة - لا يضمن الجسم المقاوم للصدأ وحده التوافق إذا كانت أختام EPDM على اتصال بتيار هيدروكربون، على سبيل المثال.
منظمات استشعار المكبس
تستبدل منظمات المكبس الحجاب الحاجز بأسطوانة منزلقة تستجيب للضغط في اتجاه مجرى النهر من خلال ممر تجريبي متحرك. التصميم أكثر إحكاما بالنسبة لتصنيف تدفق معين، ويتحمل ضغوط الدخول الأعلى (إلى 6000 رطل لكل بوصة مربعة في الأجسام غير القابلة للصدأ)، وأكثر قوة ميكانيكيًا - فهو يقاوم الاهتزازات والصدمات الميكانيكية والمطرقة الهيدروليكية بشكل أفضل من أنواع الحجاب الحاجز. تبلغ الدقة عادةً ±1–2% من نقطة التحديد مقابل ±0.5–1% لتصميمات الحجاب الحاجز، وهي فجوة مقبولة في إمدادات أسطوانات الغاز عالية الضغط، وأنظمة تطهير النيتروجين، والدوائر التجريبية الهيدروليكية.
منظمات محملة بالقبة
تستخدم التصميمات المحملة بالقبة ضغط غاز مرجعي منفصل - عادة نيتروجين - يتم تطبيقه على الغرفة العلوية لضبط ضغط المخرج بدلاً من الزنبرك الميكانيكي. يؤدي هذا إلى التخلص من "التدلي" - الانخفاض في ضغط المخرج في ظل التدفق المتزايد - وهو الحد الأساسي من الدقة في التصميمات المحملة بنابض. تحافظ منظمات الفولاذ المقاوم للصدأ المحملة على قبة على دقة ضغط المخرج ضمن ± 0.1% من نقطة التحديد عبر نطاق التدفق الكامل، مما يجعلها المواصفات المفضلة لتوصيل غاز معالجة أشباه الموصلات، وأنظمة التحليل المختبرية، وإمدادات غاز المعايرة الدقيقة، وأي تطبيق حيث يؤثر استقرار ضغط المخرج بشكل مباشر على نتائج العملية.
يعتبر الفولاذ المقاوم للصدأ - على وجه التحديد 316L المصقول كهربائيًا - عالميًا بشكل أساسي في المنظمات المحملة على شكل قبة للخدمة عالية النقاء، لأن تشطيب السطح الداخلي Ra <0.4 ميكرومتر يقلل من توليد الجسيمات وامتصاص غاز المعالجة. في مصانع أشباه الموصلات، يكون انخفاض الضغط بمقدار 0.5 رطل لكل بوصة مربعة في منظم إمداد الغاز المحفور كافيًا للتأثير على توحيد الأبعاد الحرجة عبر رقاقة مقاس 300 مم - وبالتالي لا يمكن فصل مواصفات المادة والتصميم عن نتائج العملية.
المواصفات الحرجة: ما يجب مقارنته قبل الشراء
لا يزال منظم الفولاذ المقاوم للصدأ المحدد بشكل صحيح على المواد والتصميم يتطلب التحقق من الصحة عبر مصفوفة المعلمات الكاملة قبل الشراء. تولد المواصفات التالية معظم حالات فشل الحقول عندما تكون غير محددة أو يتم تجاهلها:
- نطاق ضغط المدخل: يجب أن يتجاوز الحد الأقصى لضغط الإمداد بهامش أمان لا يقل عن 10%. تتعامل الأجسام المقاومة للصدأ ذات الضغط العالي عادةً مع 3000-6000 رطل لكل بوصة مربعة؛ تعمل التصميمات القياسية على تشغيل 250-3000 رطل لكل بوصة مربعة. لا تقم أبدًا باختيار منظم مدخله المقدر يساوي الحد الأقصى لخطك.
- نطاق ضغط المخرج وموقع نقطة التحديد: يتم تحقيق أفضل دقة عندما تقع نقطة ضبط العمل في الثلث الأوسط من نطاق ضبط المنظم. يؤدي التشغيل بالقرب من الحد العلوي أو السفلي للنطاق إلى تدهور الأداء المتدلي وخطية الزنبرك.
- السيرة الذاتية (معامل التدفق): يحدد سعة التدفق الحجمي عند فرق ضغط معين. إن تقليل حجم السيرة الذاتية يؤدي إلى تجويع المعدات النهائية ويخلق أعراض "انخفاض الضغط" الزائفة. قم دائمًا بحساب السيرة الذاتية المطلوبة من الحد الأقصى لتدفق التصميم وفقدان الضغط المقبول قبل اختيار حجم الجسم. الصيغة: Cv = Q × √(SG / ΔP)، حيث Q هو التدفق في GPM، وSG هو الثقل النوعي، وΔP هو فرق الضغط في PSI.
- الحجاب الحاجز والمواد الختم: مستقلة كيميائيًا عن مادة الجسم - يجب التحقق من صحتها بشكل منفصل لسائل العملية. يغطي PTFE وبعثة تقصي الحقائق (مكافئ كالريز) أوسع نطاق كيميائي. EPDM هو المعيار للمياه والبخار. يناسب Buna-N (NBR) الزيوت البترولية والوقود. تتعامل شركة Viton (FKM) مع مجموعة واسعة من الخدمات الهيدروكربونية والكيميائية.
- الاتصالات النهائية: NPT أو BSP أو FNPT أو الضغط أو الصحي (ثلاثي المشبك / الرسائل القصيرة). تتطلب منظمات الفولاذ المقاوم للصدأ الصحية وصلات ثلاثية المشبك أو رسائل SMS لضمان قابلية التصريف والتنظيف الكامل. حدد نوع الاتصال بناءً على معيار الأنبوب، وليس فقط على حجم الخيط.
- الانتهاء من السطح الداخلي: مطلوب Ra <0.8 ميكرومتر (32 ميكرون) مصقول كهربائيًا للغاز عالي النقاء للأدوية وأشباه الموصلات. إن تشطيب مطحنة Ra 1.6-3.2 ميكرومتر مناسب للمياه الصناعية العامة والمياه الصالحة للطعام. حدد قيمة Ra بشكل صريح عندما يكون تشطيب السطح أمرًا بالغ الأهمية للعملية.
- الشهادات والامتثال: 3-A الصحية (تصنيع الألبان والأغذية)، EHEDG (هندسة النظافة الأوروبية)، ATEX/IECEx (منطقة خطرة)، FDA 21 CFR (ملامسة الطعام)، تي-لوفت في دي آي 2440 (الانبعاثات الهاربة)، تصنيف SIL وفقًا للمواصفة IEC 61511 (السلامة الوظيفية)، NACE MR0175 (الخدمة الحامضة).
- تصنيف درجة الحرارة المحيطة: تختلف عن درجة حرارة السوائل. قد يرى المنظم الموجود في منشأة صحراوية خارجية أو بالقرب من الفرن الظروف المحيطة التي تؤثر على معايرة الزنبرك ومواد المقعد والأختام المرنة. التحقق من حدود كل من السوائل ودرجة الحرارة المحيطة.
التكلفة الإجمالية للملكية: الواقع المالي لمدة 10 سنوات
تتراوح تكلفة الوحدة من الفولاذ المقاوم للصدأ على منظمات النحاس أو الألومنيوم من 40% إلى 120% اعتمادًا على الدرجة ومعدل الضغط. تهيمن هذه الميزة على قرارات الشراء قصيرة المدى، ولهذا السبب يظل النحاس سائدًا في التطبيقات التي يكون فيها الفولاذ المقاوم للصدأ هو الخيار الفني الأفضل. إن تحليل التكلفة الإجمالية للملكية لمدة 10 سنوات يعكس هذا الاستنتاج باستمرار.
فكر في نظام جرعات كيميائي تمثيلي: منظم يتحكم في هيبوكلوريت الصوديوم (محلول التبييض المكلور) عند 120 رطل لكل بوصة مربعة، و90 درجة فهرنهايت محيطة، مع عمر خدمة مستهدف يبلغ 10 سنوات. عادةً ما يتطلب منظم النحاس في هذه الخدمة الاستبدال كل 12-18 شهرًا بسبب إزالة الزنك وتآكل الكلوريد. منظم 316 سس مع غشاء ومقعد PTFE، محدد بشكل صحيح، يعمل بشكل روتيني لمدة 8-10 سنوات بين عمليات إعادة البناء في خدمة مماثلة. على مدى 10 سنوات:
* تقديرات توضيحية لمنظم ½″ في خدمة هيبوكلوريت الصوديوم. تشمل التكاليف سعر الوحدة، والعمالة بسعر 85 دولارًا في الساعة للتركيب لمدة ساعتين، ووقت التوقف المخطط لمدة 4 ساعات لكل عملية استبدال بتكلفة معالجة تبلغ 800 دولارًا في الساعة.
الخيار غير القابل للصدأ يكلف أكثر في اليوم الأول. وتقل التكلفة بشكل كبير بحلول العام الثالث، وتستمر في تجميع المدخرات بعد ذلك. أضف إلى ذلك خطر حدوث فشل غير مخطط له - والذي يحمل خسارة الإنتاج الكاملة البالغة 15000 إلى 50000 دولار في الساعة المذكورة سابقًا، بالإضافة إلى المسؤولية المحتملة المتعلقة بالسلامة والبيئة - وتصبح الحالة المالية للفولاذ المقاوم للصدأ غير قابلة للإجابة بشكل أساسي في أي خدمة أكالة أو متطلبة.
التحديد الخاص بالتطبيق: أي تكوين لأي صناعة
ينتج عن التقاطع العملي بين المواد والدرجة ونوع التصميم والتشطيب ملفات تعريف تكوين محددة تهيمن على كل قطاع صناعي رئيسي. يوضح الجدول التالي فئات التطبيقات الأكثر شيوعًا وفقًا لمواصفات منظم الفولاذ المقاوم للصدأ النموذجي:
| الصناعة / التطبيق | الدرجة الموصى بها | نوع التصميم | مادة ختم المفتاح | شهادة حرجة |
| المعالجة الكيميائية (عام) | 316 سس | الحجاب الحاجز أو المكبس | PTFE أو بعثة تقصي الحقائق | TA-Luft VDI 2440 |
| البحرية / البحرية | دوبلكس 2205 | مكبس | FFKM | نيس MR0175، اتيكس |
| الصيدلة / التكنولوجيا الحيوية | 316 لتر إس إس (electropolished) | الحجاب الحاجز | PTFE أو EPDM (USP الفئة السادسة) | 3-شركة صحية، EHEDG، FDA |
| أشباه الموصلات / غاز عالي النقاء | 316 لتر إس إس (EP, Ra <0.4 μm) | محملة بالقبة | PCTFE أو PTFE | SEMI F20، مواصفات داخلية رائعة |
| الأغذية والمشروبات (CIP) | 316 لتر إس إس | الحجاب الحاجز, tri-clamp | EPDM أو PTFE | 3-أ الصحية، المفوضية الأوروبية 1935/2004 |
| عالية-pressure gas cylinders | 316 أو 304 س.س | مكبس | بونا-N أو PTFE | دوت، إن إسو 2503 |
| الغاز الحامض / النفط والغاز | دوبلكس 2205 or 316 | مكبس | FFKM | نيس MR0175، أبي 6A |
| خدمة الغاز المبرد | 304 سس or 316 SS | الحجاب الحاجز | PCTFE | معايير CGA، EN 13648 |
ممارسات التثبيت والتخميل والصيانة
تتطلب منظمات الضغط المصنوعة من الفولاذ المقاوم للصدأ ممارسات تركيب تختلف عن النحاس الأصفر بعدة طرق ذات معنى. إن اتباعها بشكل صحيح يحافظ على الأداء والعمر الذي يبرر اختيار المواد.
اتصالات الموضوع ومنع الغليان
تتصلب أعمال الفولاذ المقاوم للصدأ تحت ملامسة الاحتكاك - وهي خاصية تجعلها عرضة لتآكل الخيوط (اللحام البارد) إذا تم تجميع وصلات NPT أو BSP جافة أو مفرطة عزم الدوران. استخدم دائمًا شريط الخيوط PTFE (وليس مركبات مخدر الأنابيب، التي يمكن أن تلوث الأنظمة النهائية) وتحقق من عزم الدوران وفقًا لتوصية الشركة المصنعة لحجم الخيط المحدد. تتطلب الخيوط غير القابلة للصدأ إصلاح الخيط أو إزالة التركيب بالكامل - ولا يمكن استعادتها في الميدان. تُستخدم أحيانًا درجات مقاومة الغليان مثل 303 للمكونات المترابطة داخل التجميعات لهذا السبب.
التخميل بعد التثبيت
توفر عمليات التصنيع واللحام والتجميع حديدًا مجانيًا على الأسطح غير القابل للصدأ - بدءًا من الأدوات والمناولة والتثبيت. يمكن للحديد الحر، إذا ترك في مكانه، أن يتسبب في ظهور بقع الصدأ ويقلل من فعالية طبقة أكسيد الكروم السلبية. يجب تخميل جميع الأسطح المقاومة للصدأ المبللة في الخدمات الصيدلانية وأشباه الموصلات والخدمات عالية النقاء كيميائيًا بعد التثبيت باستخدام حمض الستريك أو حمض النيتريك وفقًا لمعيار ASTM A967 أو ASTM A380. تعمل هذه الخطوة على استعادة الطبقة السلبية وغالبًا ما تكون مكونًا إلزاميًا لبروتوكولات التحقق من صحة العملية ووثائق تشغيل النظام في الصناعات المنظمة.
فترات صيانة الحجاب الحاجز والمقعد
يعد الحجاب الحاجز ومقعد الصمام من عناصر التآكل الأساسية في أي منظم ضغط بغض النظر عن مادة الجسم. تقبل منظمات الفولاذ المقاوم للصدأ المصممة للخدمة أغشية ومجموعات مقاعد قابلة للاستبدال ميدانيًا، والتي تكلف جزءًا صغيرًا من منظم جديد ويمكن تركيبها دون إزالة الجسم من خط الأنابيب (في معظم التصميمات). تعتبر فترات الاستبدال الاستباقية المستندة إلى ساعات التشغيل أو وقت التقويم — بدلاً من الاستبدال التفاعلي عند الفشل — هي الإستراتيجية الصحيحة لأي نقطة خدمة مهمة:
- خدمة واجب معتدل (الغاز النظيف، والسوائل المحايدة، ودرجة الحرارة المحيطة): استبدال الحجاب الحاجز كل 4-6 سنوات أو 20000 ساعة تشغيل، أيهما يأتي أولاً.
- الخدمة الكيميائية العدوانية (الأحماض والمواد الكاوية والوسائط المكلورة): فحص الحجاب الحاجز عند عمر 12 شهرًا؛ الاستبدال عند عمر 18-24 شهرًا بغض النظر عن الحالة الظاهرة.
- تطبيقات الدورة العالية (تشغيل/إيقاف التدفق المتكرر، دورة الضغط السريع): يفضل نوع المكبس؛ فحص الحجاب الحاجز عند 500000 دورة أو 18 شهرًا.
- عالية النقاء والخدمة الصيدلانية: يتوافق استبدال الغشاء مع تغييرات حملة المنتج أو إعادة التحقق من صحة النظام سنويًا، أيهما أقصر.
إطار القرار: مسار المواصفات خطوة بخطوة
من خلال تكثيف المقارنة السابقة في سير عمل المواصفات العملية، فإن التسلسل التالي يرصد معظم المواصفات الخاطئة قبل أن تصل إلى الشراء أو التثبيت:
- الخطوة 1 - تحديد السائل: حدد سائل العملية الدقيق ونطاق التركيز وأي ملوثات. وهذا يحدد درجة مادة الجسم (304 / 316 / مزدوج) وكيمياء الختم بشكل مستقل. سوف يفشل الجسم المقاوم للصدأ الذي يحتوي على ختم EPDM غير متوافق في الخدمة الهيدروكربونية في الختم، وليس الجسم.
- الخطوة 2 - ضبط مظروف درجة الحرارة: التقاط كل من درجة حرارة السوائل ودرجات الحرارة المحيطة القصوى. تتطلب الخدمة المبردة (<−65 درجة فهرنهايت / −54 درجة مئوية) الفولاذ الأوستنيتي - فهو يظل مطاوعًا حيث يكون الفولاذ الكربوني وبعض سبائك الألومنيوم هشًا. تعمل الخدمة في درجات الحرارة العالية (> 300 درجة فهرنهايت / 149 درجة مئوية) على التخلص من معظم خيارات ختم البوليمر وجميع الأجسام النحاسية.
- الخطوة 3 - تحديد نافذة تشغيل الضغط: توثيق الحد الأقصى للمدخل، والمدخل العادي، والمخرج المستهدف، والحد الأدنى للمخرج، والحد الأقصى للمخرج المسموح به. تحدد الفجوة بين المخرج المستهدف والحد الأقصى ما إذا كانت هناك حاجة إلى زنبرك قياسي أو تصميم محمّل بالقبة. يحدد الحد الأقصى للمدخل فئة ضغط الجسم.
- الخطوة 4 - حساب السيرة الذاتية: حجم جسم المنظم من معدل التدفق المطلوب، وليس من التجويف الاسمي للأنبوب. لا يتطلب الأنبوب مقاس ½ بوصة منظمًا للجسم مقاس ½ بوصة - يتحكم السيرة الذاتية، وليس حجم الخيط. تعد السيرة الذاتية الأصغر حجمًا هي السبب الوحيد الأكثر شيوعًا لشكاوى المجاعة في اتجاه مجرى النهر.
- الخطوة 5 - متطلبات شهادة الخريطة: حدد المعايير المعمول بها قبل اختيار التصميم - 3-A، وATEX، وNACE، وFDA، وSIL - حيث إنها تقيد المواد والتصميمات بشكل مستقل عن متطلبات العملية. لا يمكن تركيب جهة تنظيمية تفي بمتطلبات كيمياء العمليات ولكنها تفتقر إلى الشهادة المطلوبة في منشأة خاضعة للتنظيم.
- الخطوة 6 - تحديد استراتيجية الصيانة: إذا كانت نقطة التثبيت يمكن الوصول إليها وصيانتها، فإن التصميم القابل لإعادة البناء باستخدام مجموعات الغيار المتاحة يقلل من تكلفة العمر الافتراضي. إذا كان الموقع بعيدًا أو بعيدًا عن الشاطئ أو يصعب الوصول إليه، فإن الجسم ذو المواصفات الأعلى غير القابل لإعادة البناء مع توقع MTBF الأطول له ما يبرره لأسباب تتعلق بالمخاطر.
// المراجع
- ASTM A276/A479 — المواصفات القياسية لقضبان وأشكال الفولاذ المقاوم للصدأ. ASTM الدولية.
- ASTM A967 / A380 — الممارسة القياسية لمعالجات التخميل الكيميائي لأجزاء الفولاذ المقاوم للصدأ. ASTM الدولية.
- NACE MR0175 / ISO 15156 — صناعات البترول والغاز الطبيعي — المواد المستخدمة في البيئات المحتوية على H₂S. نيس الدولية.
- 3-A Sanitary Standards Inc. — 3-A معايير SSI لصمامات تنظيم الضغط المستخدمة في أنظمة الألبان.
- CGA (رابطة الغاز المضغوط) — CGA E-4: معيار منظمات الضغط وأجهزة تخفيف الضغط. جمعية الغاز المضغوط.
- المجموعة الأوروبية للهندسة والتصميم الصحي (EHEDG) – مبادئ التصميم الصحي لأجهزة التحكم في الضغط. الوثيقة التوجيهية EHEDG رقم 32.
- API Standard 6A — معدات رأس البئر وشجرة عيد الميلاد. معهد البترول الأمريكي.
- ISO 2503 — معدات اللحام بالغاز — منظمات الضغط لأسطوانات الغاز المستخدمة في اللحام والقطع والعمليات المرتبطة به. المنظمة الدولية للتوحيد القياسي.
- شريف، إل إل، جارمان، آر إيه، بورستين، جي تي. — التآكل: تفاعلات المعادن/البيئة ، الطبعة الثالثة. بتروورث-هاينمان، 1994.
- ديفيس، جي آر (محرر) — الفولاذ المقاوم للصدأ . ASM International، 1994. الفصول 4-6: الفولاذ المقاوم للصدأ الأوستنيتي، الفولاذ المقاوم للصدأ المزدوج.