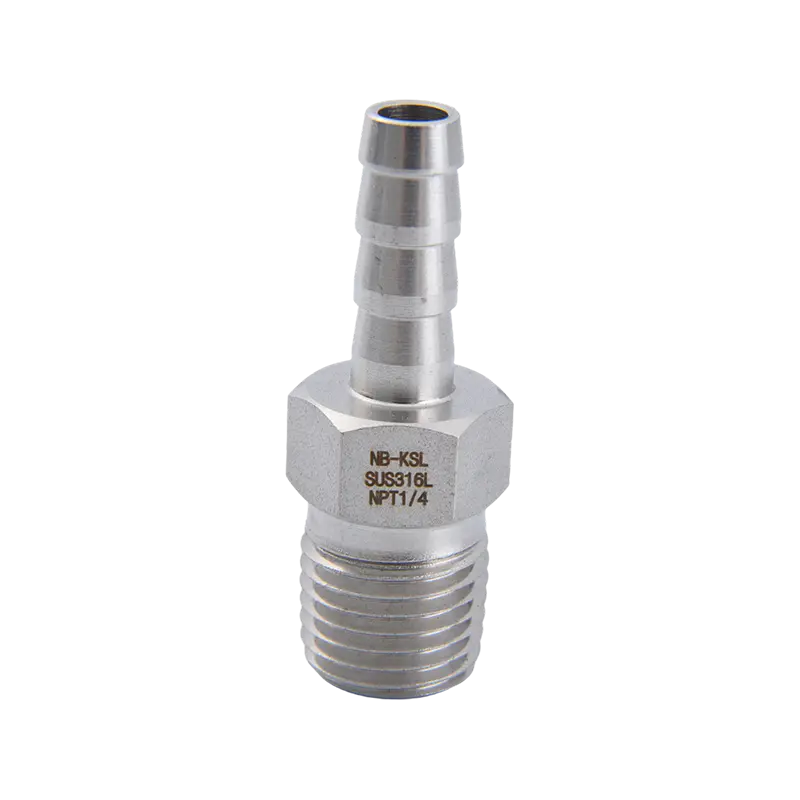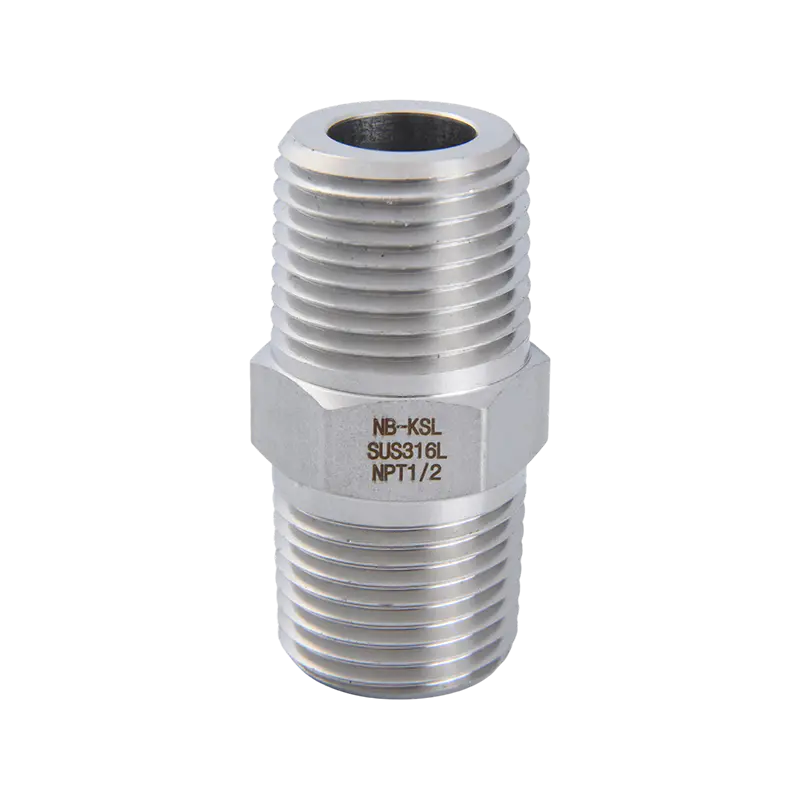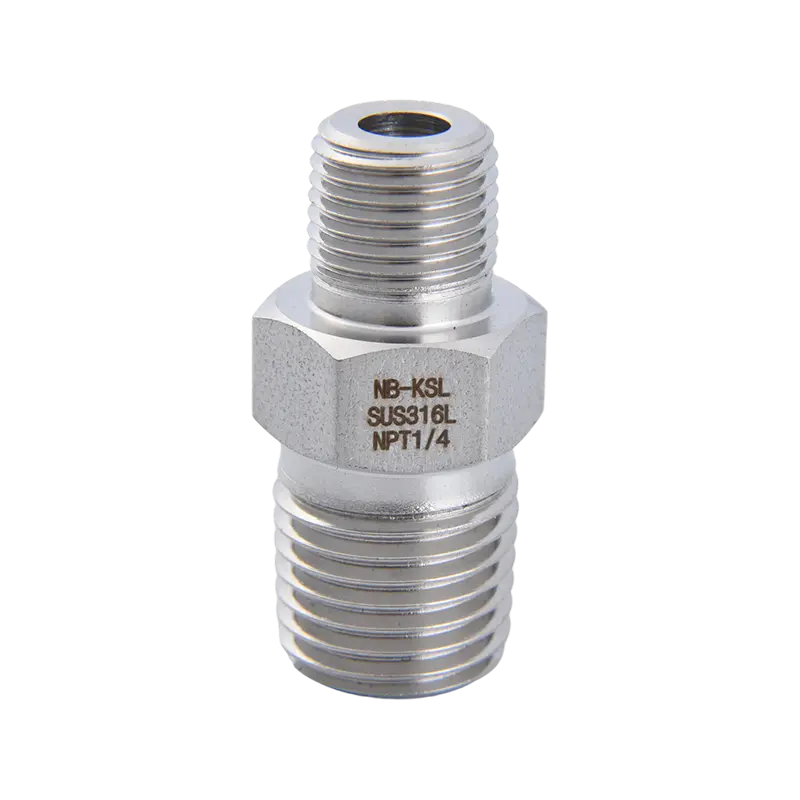
إذا كنت تتذكر شيئًا واحدًا فقط من هذا الدليل، فتذكر هذا: بالنسبة لمعظم أنظمة الهيدروجين التي تعمل بين 350 و700 بار، 316/316 لتر تجهيزات الفولاذ المقاوم للصدأ مع الأختام المعدنية أو المصنوعة من مادة PTFE هي الخيار الأكثر أمانًا وفعالية من حيث التكلفة . تجنب استخدام النحاس والفولاذ الكربوني القياسي ومعظم الأختام المطاطية إلا إذا كان التطبيق منخفض الضغط ومنخفض النقاوة. تشرح الأقسام أدناه السبب بالضبط، مع البيانات والمقارنات التي تحتاجها لاتخاذ قرار شراء واثق.
قبل التعمق في التفاصيل الفنية، إليك مسار القرار الذي يغطي تقريبًا 90% من اختيارات تركيبات الهيدروجين الصناعية :
يعد تخطي أي من هذه الخطوات الثلاث هو السبب الأكثر شيوعًا لتعرض أنظمة الهيدروجين للتسربات أو فشل التقصف أو تدهور الختم المبكر خلال أول 12 إلى 18 شهرًا من الخدمة.
الهيدروجين هو أصغر جزيء موجود، مما يعني أنه يتخلل وينتشر في الشبكات المعدنية بقوة أكبر بكثير من الغاز الطبيعي أو النيتروجين أو الهواء المضغوط. وهذا الانتشار يسبب هشاشة الهيدروجين ، وهي آلية يقوم فيها الهيدروجين الذري بإضعاف الحدود الحبيبية للمعدن، مما يؤدي إلى التشقق تحت الضغط الذي قد يكون ضمن هامش آمن.
لا تستجيب جميع المعادن بنفس الطريقة. يلخص الجدول أدناه كيفية أداء مواد التركيب الشائعة في خدمة الهيدروجين.
| مادة | مقاومة التقصف بالهيدروجين | أقصى ضغط نموذجي | الاستخدام الموصى به |
|---|---|---|---|
| 316/316L الفولاذ المقاوم للصدأ | ممتاز | ما يصل إلى 1000 بار | تخزين الضغط العالي ومحطات التزود بالوقود |
| الكربون الصلب | فقير | لا ينصح به فوق 50 بار | غير الحرجة، وتنفيس الضغط المنخفض فقط |
| سبائك النحاس / النحاس | فقير to Moderate | لا ينصح به لخدمة H2 المستمرة | تجنب في الدوائر الخاصة بالهيدروجين |
| سبائك الألومنيوم (6061-T6) | جيد | ما يصل إلى 350 بار | تطبيقات الهاتف المحمول خفيفة الوزن ومنخفضة الدورة |
| دوبلكس / سوبر دوبلكس ستيل | ممتاز | ما يصل إلى 1000 بار | خطوط هيدروجين البيئة البحرية/ المسببة للتآكل |
معايير الصناعة مثل أسم B31.12 (أنابيب وخطوط أنابيب الهيدروجين) والمواصفة القياسية ISO 19880 تقيد أو تستبعد بشكل صريح بعض أنواع الفولاذ الكربوني وسبائك النحاس من خدمة الهيدروجين عالي الضغط. إذا لم يتمكن مورد التجهيزات الخاص بك من تأكيد الامتثال لأحد هذه المعايير، فتعامل مع ذلك كعلامة حمراء بدلاً من إغفال بسيط.
ينتشر الهيدروجين الذري في المعدن عند حدود الحبوب والعيوب الدقيقة. وفي ظل تحميل الضغط الدوري - مثل دورات التعبئة والتفريغ في محطة التزود بالوقود الهيدروجيني - تعمل ذرات الهيدروجين هذه على تسريع عملية بدء الشقوق وانتشارها. إن الفولاذ الذي يبدو مناسبًا تمامًا تحت اختبار الضغط الثابت من الممكن أن يفشل بعد بضعة آلاف من دورات الضغط إذا كانت السبيكة عرضة للتقصف.
تفشل الأختام في كثير من الأحيان أكثر من الجسم المناسب نفسه. الحجم الجزيئي الصغير للهيدروجين يعني أن المواد العازلة التي تعمل بشكل مثالي مع النيتروجين أو الهواء المضغوط يمكن أن تتسرب بشكل كبير مع الهيدروجين عند نفس الضغط. يعتمد اختيار الختم الصحيح بشكل كبير على الضغط ودرجة الحرارة وعدد مرات إجراء الاتصال وانقطاعه.
| نوع الختم | أفضل نطاق الضغط | قابلية إعادة الاستخدام | ملاحظات |
|---|---|---|---|
| المعدن إلى المعدن (ختم الوجه) | ما يصل إلى 1000 بار | محدود (غالبًا ما يستخدم لمرة واحدة) | أفضل إحكام للتسرب، يتطلب تحكمًا دقيقًا في عزم الدوران |
| بتف / بكتيف | ما يصل إلى 700 بار | معتدل | نفاذية منخفضة، مقاومة كيميائية جيدة |
| FKM (فيتون) | ما يصل إلى 100 بار | عالية | فقط للخطوط الثانوية ذات الضغط المنخفض وغير الحرجة |
| طوقا من النحاس المطلي بالنيكل | ما يصل إلى 900 بار | استخدام مرة واحدة | شائع في موزعات محطات التزود بالوقود |
قاعدة مفيدة: يجب بشكل عام تجنب الحلقات المطاطية القياسية (NBR، EPDM) فوق 100 بار في خدمة الهيدروجين، نظرًا لأن تغلغل الهيدروجين من خلال اللدائن يزداد بشكل حاد مع الضغط، ويمكن أن يؤدي انخفاض الضغط السريع إلى تلف "تخفيف الضغط المتفجر" في الختم حيث يتوسع الهيدروجين المحبوس داخل المصفوفة المطاطية.
عادةً ما يتم تحديد تركيبات الهيدروجين مقابل ضغط التشغيل مع عامل الأمان، وليس فقط ضغط الانفجار. معظم الشركات المصنعة ذات السمعة الطيبة تصمم التجهيزات مع نسبة الانفجار إلى ضغط العمل لا تقل عن 4: 1 مما يعني أن التركيب المقدر بضغط عمل يبلغ 350 بارًا يجب أن يكون له حد أدنى لضغط الانفجار يبلغ حوالي 1400 بار.
| التطبيق | ضغط العمل النموذجي | الموصى بها تصنيف المناسب |
|---|---|---|
| أنابيب مكدس خلايا الوقود | 5-15 بار | 50 بار كحد أدنى |
| تخزين المركبات على متن المركبة (للخدمة الخفيفة) | 350 بار | 525-700 بار |
| تخزين المركبات على متن السيارة (سيارات الخدمة الشاقة/سيارات FCEV) | 700 بار | 1000 بار |
| خطوط توزيع محطة التزود بالوقود | 700-875 بار | 1000 بار |
لا تختار أبدًا تركيبًا يعتمد فقط على مطابقة ضغط العمل لديك. أ الحد الأدنى لهامش الأمان يبلغ 1.5x الحد الأقصى لضغط تشغيل النظام هو خط أساس يستخدم على نطاق واسع، وغالبًا ما تتطلب تطبيقات الدورة الأعلى مثل موزعات التزود بالوقود هامشًا أكبر بسبب اعتبارات التعب.
وبعيدًا عن المواد والختم، يؤثر التصميم الميكانيكي للتركيبات نفسها على الموثوقية والصيانة وتكلفة التركيب.
يستخدم على نطاق واسع للأجهزة وخطوط الهيدروجين ذات الضغط المتوسط حتى حوالي 400 بار. فهي سهلة التركيب وقابلة لإعادة الاستخدام، ولكنها تتطلب إعدادًا دقيقًا للأنبوب وتكون أكثر حساسية للارتخاء الناتج عن الاهتزاز على مدار فترات الخدمة الطويلة.
يُفضل لأنظمة الهيدروجين عالية النقاء والضغط العالي مثل خطوط تغذية المحلل الكهربائي والمعدات التحليلية. توفر هذه المنتجات إحكامًا ممتازًا لمنع التسرب — وغالبًا ما يتم تصنيفها أدناه 1 × 10⁻⁹ atm·cc/sec معدل تسرب مكافئ للهيليوم — ولكن كل اتصال يتطلب عادةً حشية معدنية جديدة لضمان الغلق بشكل موثوق.
الخيار الأكثر مقاومة للتسرب لأنابيب الهيدروجين الدائمة ذات الضغط العالي. يزيل اللحام المداري نقاط الختم الميكانيكية تمامًا، ولهذا السبب يعد ممارسة قياسية للتشغيل الدائم في محطات التزود بالوقود الهيدروجيني ومنشآت التحليل الكهربائي واسعة النطاق.
استخدم قائمة المراجعة هذه كخطوة تحقق نهائية قبل تقديم طلب شراء لتركيبات الهيدروجين:
يعد الحصول على اختيار تركيبات الهيدروجين مقدمًا أرخص بكثير من التعامل مع التسريبات أو التوقف عن العمل أو حوادث السلامة لاحقًا. عندما تكون في شك، اختر المادة ذات التصنيف الأعلى ومجموعة الختم - التكلفة الإضافية صغيرة مقارنة بخطر الفشل في نظام الهيدروجين.
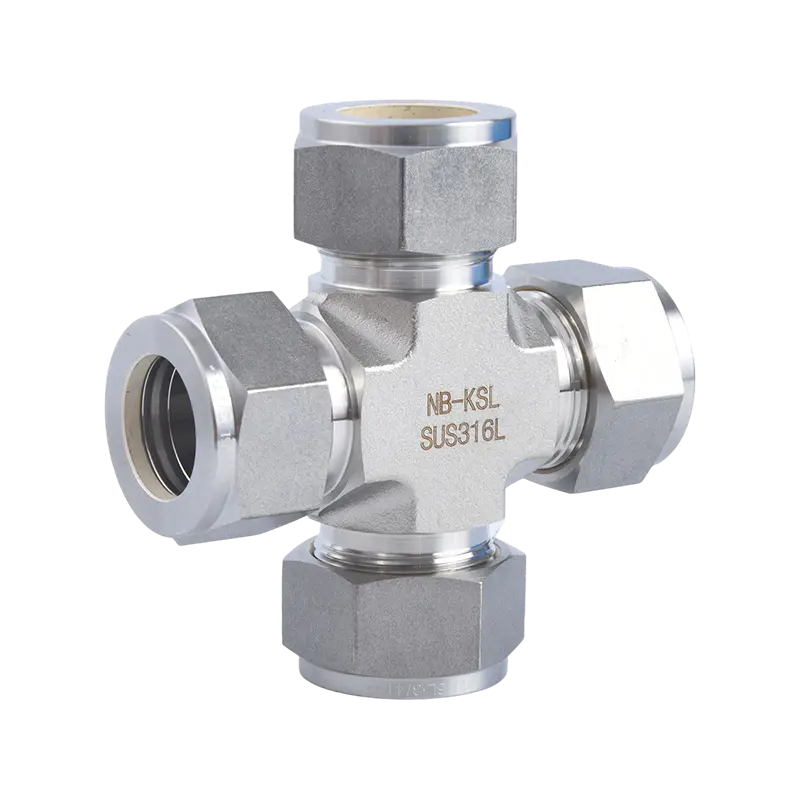
ال إن بي-كي إس إل® تركيب الأنبوب هو آلية تستخدم لإغلاق الأنابيب وإمساكها. إن الميزة الميكانيكية والهندسة لهذا النوع من التركيبات تنتج تجميعًا مانعًا للتسرب. للتجميع، ما عليك سوى إدخال الأنبوب في المجموعة الكاملة حتى يصل الأنبوب...
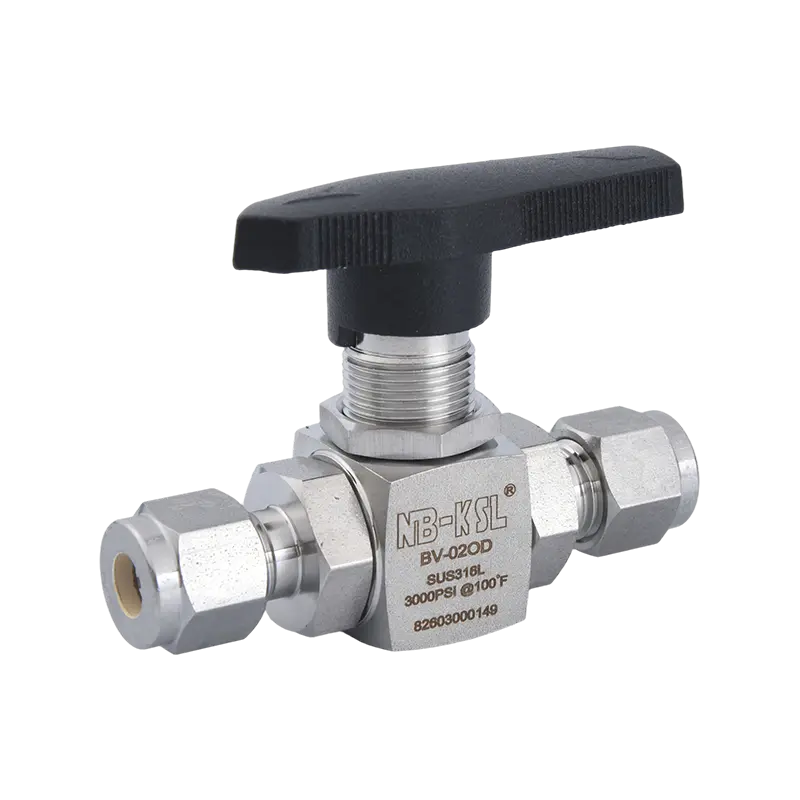
إذا كنت بحاجة إلى إجابة سريعة: بالنسبة لمعظم أنظمة الأنابيب الصناعية التي تتعامل مع الماء أو البخار أو الهواء أو الزيت أو المواد الكيميائية الخفيفة التي تقل عن 1000 رطل لكل بوصة مربعة، صمام كروي كامل المنفذ من الفولاذ المقاوم للصدأ 3...
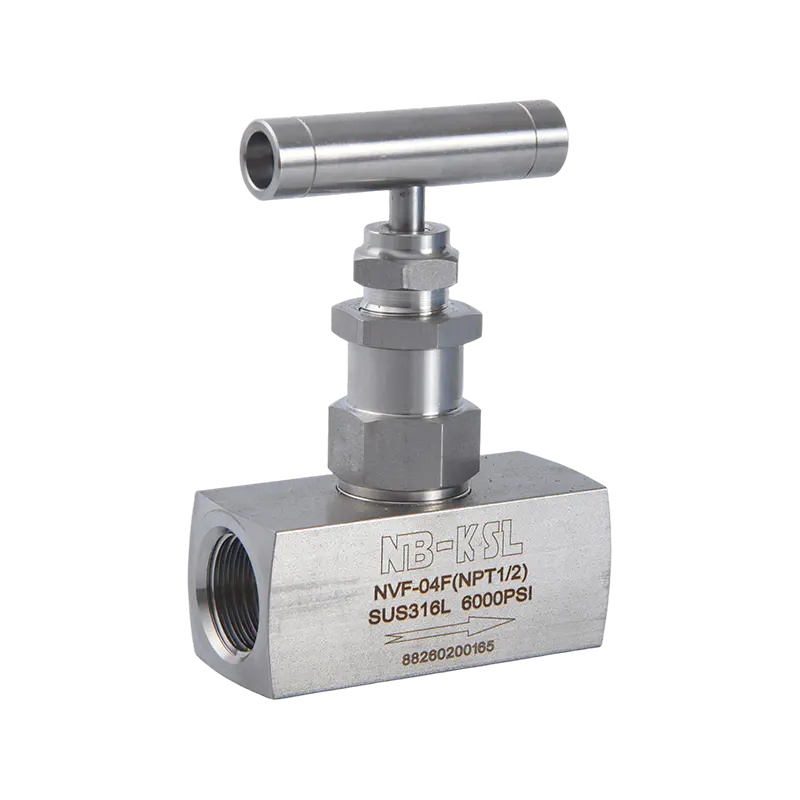
سألني أحد مهندسي العمليات ذات مرة عن سبب عدم قدرة صمام الإبرة الجديد مقاس 3/8 بوصة على الضغط في اتجاه مجرى النهر. لم يكن الصمام معيبًا؛ لقد كانت كبيرة الحجم. كل دورة صغيرة في الجذع تحرك تدفقًا أكبر من العملية المطلوبة، وكانت صيغة Cv ق...
يخزن الخزان ذو السقف الثابت مذيبًا عطريًا قابلاً للاشتعال. يمتد خط التنفيس الخاص به إلى مشعب تجميع البخار. يمكن لشرارة كهربائية من مضخة قريبة أن تشعل خليط البخار والهواء. تنتقل جبهة اللهب على طول أنبوب التهوية. وفي الأنبوب الطويل المض...
 1 Zhongxin Yungu Zone D Building 1، شارع Jiangkou، منطقة Fenghua، مدينة Ningbo، مقاطعة Zhejiang، الصين
 +86-574-88561893 / +86-15057497901
 حقوق النشر© Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
الجملة مصنعي تجهيزات الفولاذ المقاوم للصدأ والصمامات